高速筒膜PE膜包装机 从核心设备到辅助系统的全链路选型指南
在自动化包装领域,PE膜包装机与高速筒膜包装机的组合正成为食品、日化、医药等行业提升产线效率的关键配置。面对市场上从单机设备到整线方案的多样化选择,理解核心设备与辅助设备的功能边界及协同逻辑,是做出合理选型决策的前提。
一、核心设备:PE膜包装机与高速筒膜包装机的定位差异
PE膜包装机是一个较宽泛的称谓,泛指使用聚乙烯(PE)薄膜作为包装材料的设备,涵盖枕式包装、L型封切、立式制袋等多种机型。而高速筒膜包装机则是一种更具体的设备形态——它以预制筒膜(管状PE膜)为原料,通过制袋、充填、封口、切断等工序完成连续高速包装,典型速度可达每分钟60–200包,适用于规则形状产品的批量包装场景。
两者的核心区别在于膜材形态与速度定位:普通PE膜包装机多使用平膜,需要成型器完成制袋动作,速度相对温和,换型灵活;高速筒膜机直接使用筒膜,省去成型环节,结构更紧凑,高速稳定性更好,但对膜卷规格的适配性要求更高。选型时应首先明确自身产品的尺寸范围、目标产能及膜材采购渠道,再决定倾向哪一类设备。
二、包装辅助设备:决定整线稳定性的“隐形主力”
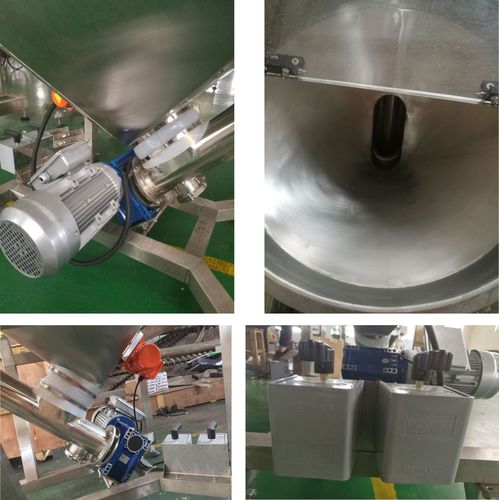
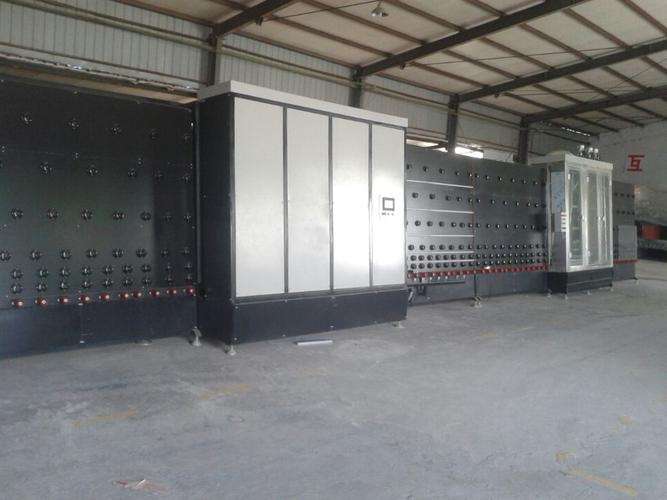
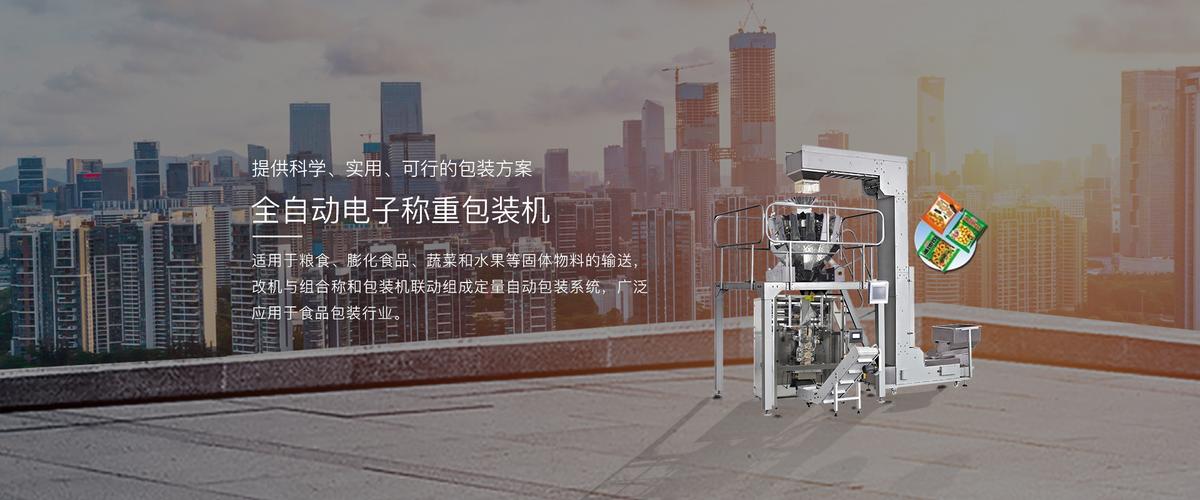
很多企业在规划包装产线时,将注意力集中在包装主机上,却低估了辅助设备的权重。常见的包装辅助设备包括:
- 理料与排列系统:将前端来料按包装节拍整理成规则排列,直接影响主机能否跑出标称速度;
- 输送与提升装置:连接各工序间的物料流转,常见的有皮带输送机、斗式提升机;
- 打码与喷码设备:完成日期、批号标识,需与包装节拍同步;
- 重量检测与金属检测:在线剔除不合格品,是食品与医药产线的合规配置;
- 膜材张力控制与纠偏装置:保障高速运行下封口位置的稳定性,减少废包率。
这三类系统的匹配度往往决定了“高速筒膜机能否真正跑高速”。若前端理料跟不上,主机就只能降速运行;若缺少在线检测环节,不良品流出风险则会显著上升。
三、整线协同的关键考量
在搭建一套完整的PE膜包装产线时,建议从三个维度评估协同性:
其一,节拍匹配。以主机标称速度为基准,倒推辅助设备的能力下限,避免“木桶效应”。其二,换型兼容性。产品规格更换时,主机、理料机构、输送导轨的调整时间应尽量接近,避免单点成为换型瓶颈。其三,耗材统一性。筒膜包装机对膜卷宽度、厚度、卷径有一定要求,采购膜材时需与设备参数对齐,减少试机损耗。
当前,国内包装设备制造商在高速筒膜包装机领域的技术成熟度已较高,以伺服控制为核心的全自动机型在稳定性与性价比上具备竞争力。建议在选型阶段要求供应商提供同类型物料的试机报告,并实地考察辅助设备的配套方案,而非仅对比主机参数。包装产线的竞争力,从来不取决于单台设备的极限指标,而在于合理选型与隐形配套的高度耦合。
如若转载,请注明出处:http://www.zylx2018.com/product/53.html
更新时间:2026-11-20 09:06:00